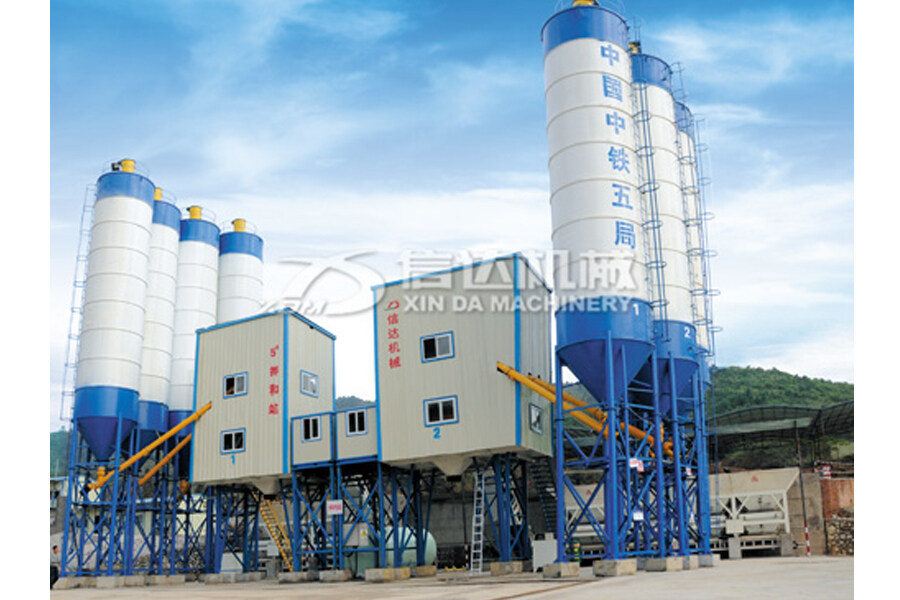
信达180搅拌站和鸿得利120搅拌站在生产能力、设备配置、适用场景及综合成本等方面存在差异,选择需结合具体需求。以下是详细对比分析:
一、核心参数对比
| 项目 | 信达180搅拌站 | 鸿得利120搅拌站 | |------------------|--------------------------------------|-----------------------------------| | 理论产能 | 180m³/h(单班约36车次) | 120m³/h(单班约24车次) | | 主机型号 | JS3000双卧轴强制式搅拌机 | JS2000或JS1500(常见型号) | | 配料系统 | PLD4800四仓配料机(可扩展至五仓) | PLD3200三仓配料机(部分型号支持四仓) | | 骨料粒径 | ≤80mm(适配大石子混凝土) | ≤60mm(常规混凝土为主) | | 粉罐容量 | 标准4×150t(可定制更大容量) | 标准2-4×100t(灵活组合) | | 控制方式 | 全自动PLC控制系统+远程监控(可选) | PLC控制(基础版功能较简单) |
二、性能优势与局限性
信达180搅拌站
-
优势:
- 高效率:适合大型工程(如高速公路、桥梁),日产量可达数千方,减少施工周期。
- 大骨料兼容性:可处理粗骨料≤80mm的混凝土,适用于C60以上高强度混凝土。
- 模块化设计:便于快速拆装转场,适应流动性强的工地需求。
- 智能化升级空间大:支持物联网管理、故障预警等数字化功能。
-
局限:
- 初始投资高:设备价格通常比120型高出30%-50%。
- 能耗较大:单机功率约200kW,长期运行电费成本较高。
- 场地要求严格:需预留至少2000㎡安装空间,且对地基承载力有更高标准。
鸿得利120搅拌站
-
优势:
- 性价比突出:设备采购成本低,回本周期短(约1.5-2年)。
- 操作简便:自动化程度适中,维护人员培训门槛较低。
- 灵活性高:适合中小型工程(如商品楼、市政道路),可根据需求增减粉罐数量。
- 节能环保:标配除尘系统和废水回收装置,符合绿色施工标准。
-
局限:
- 产能有限:无法满足连续大规模浇筑需求(如超高层建筑底板)。
- 骨料适应性弱:若使用超大骨料可能导致混合不均,影响质量稳定性。
- 技术迭代滞后:在智能控制、数据化管理方面落后于行业头部品牌。
三、选型建议
-
根据工程量级选择:
- 若日均需求>500m³,优先选信达180;若<300m³,鸿得利120更经济。
- 示例:修建一条10公里的高速公路需180型,而建设一个住宅小区用120型足够。
-
考虑地质条件:
- 在软土地基区域,信达180的加重型钢结构底盘能提供更好稳定性。
- 山地或狭窄场地则更适合鸿得利120的紧凑布局。
-
评估后期运营成本:
- 信达180的单方生产成本(含折旧、人工、能源)约为¥45-55/m³,鸿得利120为¥38-48/m³。
- 但180型的单位时间产出更高,总利润可能反超(需计算边际效益)。
-
关注政策合规性:
- 部分地区对搅拌站的噪音、粉尘排放有严格要求,需确认设备是否通过当地环评认证。
- 例如:北京新规要求PM2.5实时监测,此时应选择配备在线监测系统的型号。
四、市场口碑参考
- 信达用户反馈:某央企项目经理表示“180型配合两台泵车可实现7天一层楼的进度”,但强调“必须配套专业运维团队”。
- 鸿得利用户评价:民营商混企业主称“120型五年无重大故障,配件更换方便,维修响应快”。
结论:若追求高效规模化生产且预算充足,选信达180;若侧重成本控制和操作便捷性,鸿得利120是稳妥之选。最终决策前建议实地考察同类项目案例,并索取设备试运行报告。